 +86-15052135118


 連絡する

M8 x 30 プロパティクラス 8.8 六角ボルトの入荷バッチには、ISO 898-1 準拠を示す証明書が付属しています。拡大鏡では頭部に階級マークが見当たりません。スレッドリングゲージの停止側は完全に 2 回転回転します。それは、ファスナーの検査が書類上の作業ではなくなり、物理的なゲートになる瞬間です。
このガイドは、使用開始前にボルト、ネジ、アンカーを確認する必要がある受け入れ検査官、プロジェクト エンジニア、設置請負業者を対象に書かれています。検査対象の 5 つの特徴グループ、信頼できる読み取り値を与えるツール、故障モードを明らかにする視覚的な手がかり、およびロットごとに繰り返すことができるシーケンスについて説明します。このアプローチは、建築および軽工業アセンブリで使用される炭素鋼ファスナー、ステンレス鋼ねじ、拡張アンカー、セメントねじに有効です。
うまく運営されている ファスナー検査 計測研究所は必要ありません。校正されたゲージ、クリーンなサンプル、およびメモリではなく公開された規格に基づく合否ルールが必要です。
ファスナー検証の 5 つの機能グループ
ファスナーのすべての固体検査は同じ前提から始まります。つまり、部品は 5 つのフィーチャ グループが確認できた場合にのみ合格となります。
- 材料の識別には、鋼グレード、ステンレス鋼グレード、コーティングの化学的性質、熱処理状態が含まれます。
- 形状には、セルフドリリングねじの長さ、直径、ねじピッチ、ヘッド形状、ドライブ凹部の深さ、先端形状が含まれます。
- 機械的特性には、硬度、引張強さ、耐荷重、硬化したファスナーにおける水素脆化の兆候の有無などが含まれます。
- 表面状態には、めっきの被覆、付着、ひび割れ、錆、ねじ山逃げ面の損傷などが含まれます。
- トレーサビリティには、部品を材料証明書にリンクするプロパティ クラス スタンプ、ロット番号、メーカー コードが含まれます。
各グループは次の情報を提供します。マーキングはグレードを主張し、硬度はそれを確認し、形状はフィット感を決定し、表面状態はコーティングの寿命を予測します。
ファスナーの検査は、測定可能な物理的特性を、定義された合格基準と系統的に比較することです。これは、検証できない部品が重要なアセンブリに入るのを防ぐために存在します。
防御可能な回答を提供するツールと許容限界
本格的な検査と何気なく行う検査の違いは、ツールです。各機能グループには主要なツールと明確な障害信号があります。
| 特徴 | 主要なツール | よくある欠陥 | 受入チェック |
| ねじピッチ | ねじピッチ gauge | 混合ピッチまたはロールピッチ | 刃がネジ山の間にきれいに収まる |
| ねじサイズ | ゴー/ノーゴーリングゲージ | ねじ山が剥がれたり、太すぎたりする | ゴーサイドはフルレングスで走ります。ノーゴーは2ターン以内に停止する |
| 長さと直径 | デジタルノギス | 公差外のシャンク | 図面または ISO 4759-1 の制限内 |
| 硬度 | ロックウェル試験機 | ソフトケースまたは脆いコア | 8.8 グレード: 22 ~ 32 HRC; 10.9: 32 ~ 39 HRC |
| 膜厚 | 磁性塗装ゲージ | 亜鉛が薄いか層が欠けている | 電気亜鉛 5 ~ 8 ミクロン。溶融ディップ 45 ~ 85 ミクロン(標準) |
| きつさ | トルクレンチ | アンダートルクまたはオーバートルク | 取り付けトルク値と一致 |
ISO 898-1 は、ヘッドのマーキングを、硬度または完全な引張試験によって検証できる最小引張強度に結び付けます。
一般的な ISO 898-1 特性クラスの最小引張強さ。
8.8 ボルトの硬度測定値が 28 HRC であれば、その部品は合格します。 20 HRC と表示された場合は、ヘッドに 8.8 マークが付いている場合でも、ロットを不合格とします。
故障モードとそれを明らかにする視覚的な手がかり
ファスナーの故障は、ダウンタイムが発生する前に物理的な証拠を残します。以下の手がかりは、次元パスからの受信小切手を耐用年数の判定に変えます。
- 緩み: ワッシャーとナット面の間の立会いマークがずれているか、またはトルク測定値が指定範囲を下回っています。
- 水素脆化: ネッキングのないきれいな破壊。多くの場合、取り付けまたはメッキ後 24 ~ 72 時間以内にメッキ硬化ネジで発生します。
- 疲労: ねじの根元または表面の切り傷から始まる、破面上のビーチマーク。
- 過負荷: 延性鋼ボルトに目に見えるネッキングとカップアンドコーンの破断が見られます。
- 腐食: 赤錆、白亜鉛腐食、孔食、またはヘッド下の隙間攻撃。
- ねじ山剥離: ねじ山側面の変形、金属の汚れ、またはナットが着座前に停止している。
係争中の締結具の破損では、破面が現場で最も貴重な証拠となります。サンプルを切断し、破断面を保護し、実験室分析のために破損した部分を保管します。
ファスナーの種類による検査の違い
ファスナーのカテゴリごとに、異なる検査の優先順位が必要です。炭素鋼の亜鉛コーティング、ステンレス鋼のグレード識別、アンカーの設置証拠、セメントねじの切断形状などです。
炭素鋼およびコーティングされたネジ
定格 4.8 および 8.8 の炭素鋼ネジは、乾式壁、木材、軽量鋼の接続に多く使用されます。まず亜鉛メッキを検査してください。亜鉛の鈍い、不均一、または剥がれは、通常、めっきが薄いか、前処理が不十分であることを示します。 1000 MPa を超える硬化したファスナーでは、ヘッド近くのメッキに亀裂がないか確認してください。これは、遅発性水素損傷の一般的な警告サインです。ロット内の異なる位置からの 2 つのサンプルの硬度を検証します。
ステンレスネジ:SUS304、SUS410
ステンレス鋼のネジは、最初にグレードの確認が必要です。オーステナイト系SUS304は磁性が弱く、柔らかい性質を持っています。マルテンサイト系SUS410は磁性を持ち、硬化して金属への穴あけが可能です。磁石は迅速な選別方法ですが、完全な材料検査ではありません。グレード証明書と磁石が一致しない場合は、そのロットを拒否し、サプライヤーに確実な材料識別レポートを要求してください。
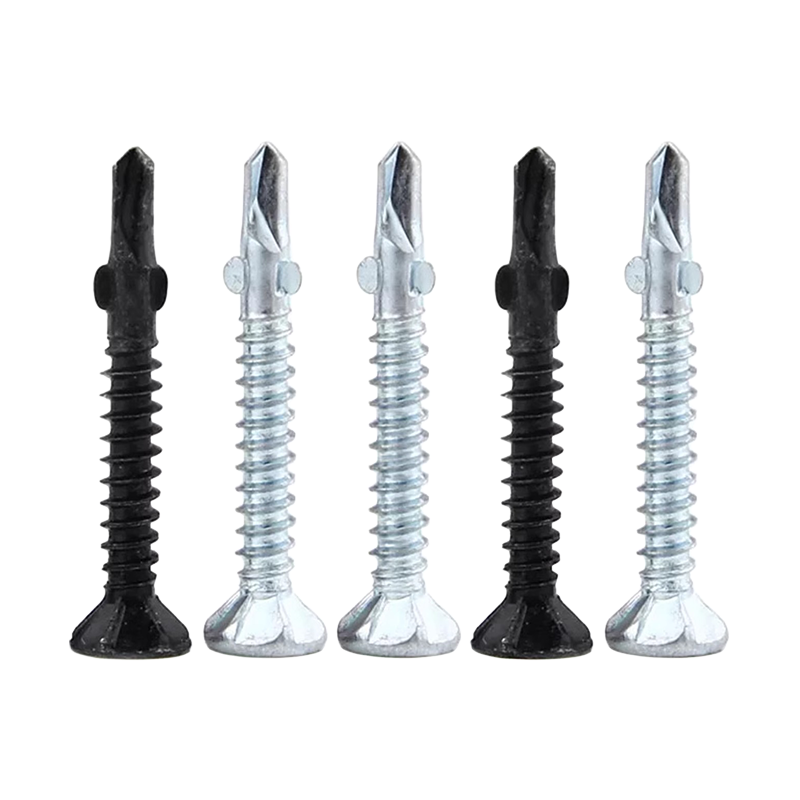
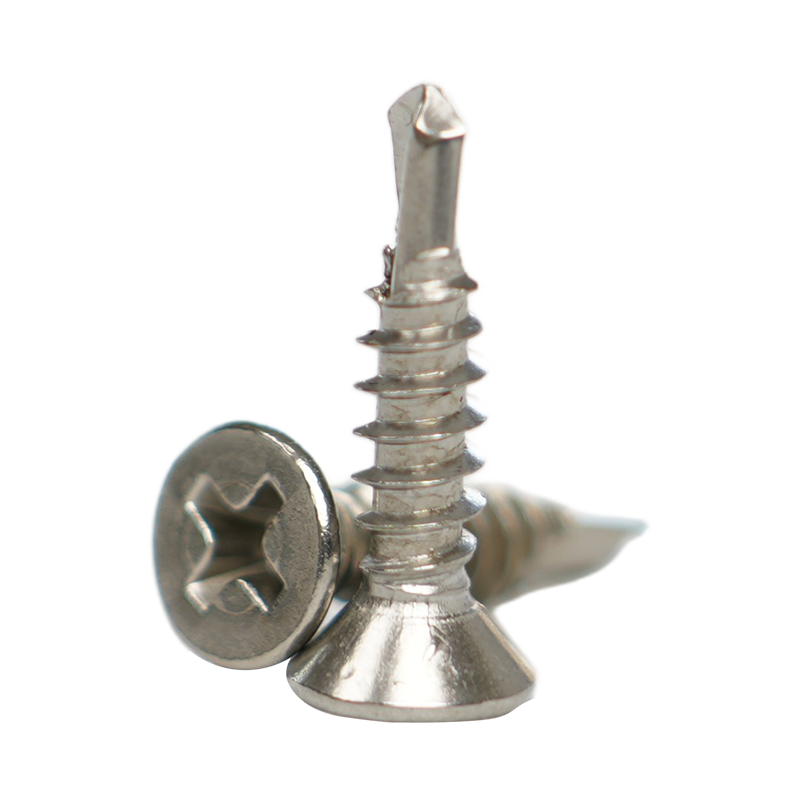 SUS410熱処理皿セルフドリルねじ 鋼構造物やカーテンウォールに適した焼き入れSUS410皿セルフドリリングネジです。それらの磁性マルテンサイトグレードは、周囲の本文でバッチを受け入れる前に磁気によるステンレス鋼グレードの検証について説明している場合に理想的です。 製品を見る→
拡張アンカーとウェッジアンカー
アンカー検査では、設置の証拠に焦点を当てる必要があります。リリースする前に、ボルトの直径、ドリルビットの一致、埋め込み深さ、トルクを確認してください。拡張ゾーンのねじ山が潰れている、ワッシャーが欠けている、またはスリーブに目に見える亀裂があるウェッジアンカーは拒否してください。
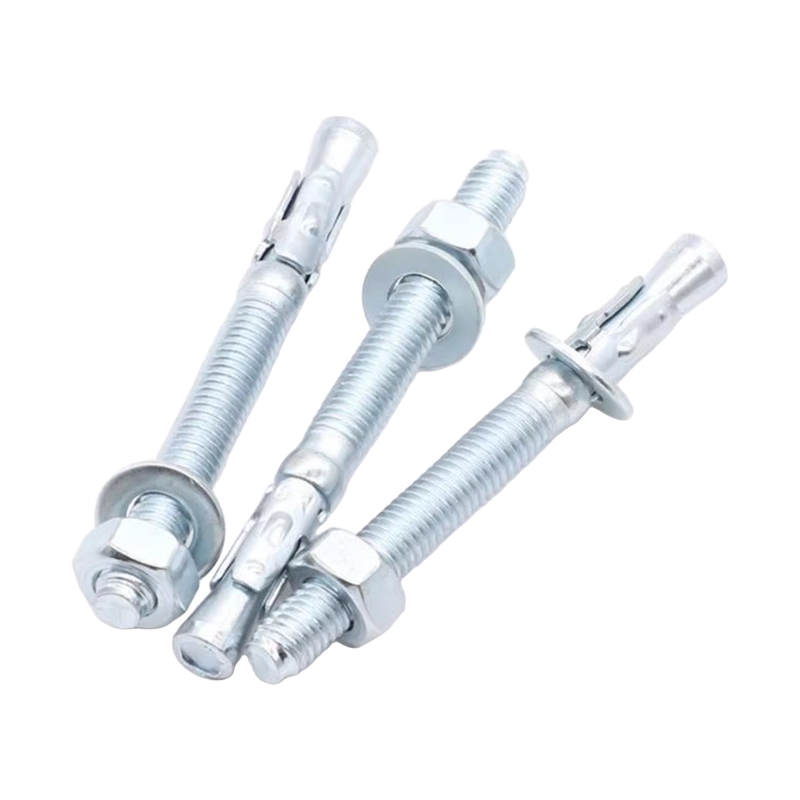 耐振固定用拡張ウェッジアンカー このウェッジアンカーは、ナットを締めるとドリル穴に対して拡張するため、自動車の修理壁や構造サポートに適しています。隣接する段落では、アンカー検査中のボルトの直径、埋め込み深さ、トルクの確認を強調しています。 製品を見る→
コンクリート用セメントねじ
セメントねじは、硬化した本体と設計された切削フルートを使用して、コンクリートに直接ねじ山を切り込みます。最も一般的な失敗は、下穴が小さすぎたり、ネジの周囲のコンクリートが剥がれたりすることです。切削面に切りくずがないか検査し、ネジメーカーのチャートと照らし合わせてドリルの直径を確認し、めっきのひび割れや先端が磨耗しているネジは拒否します。
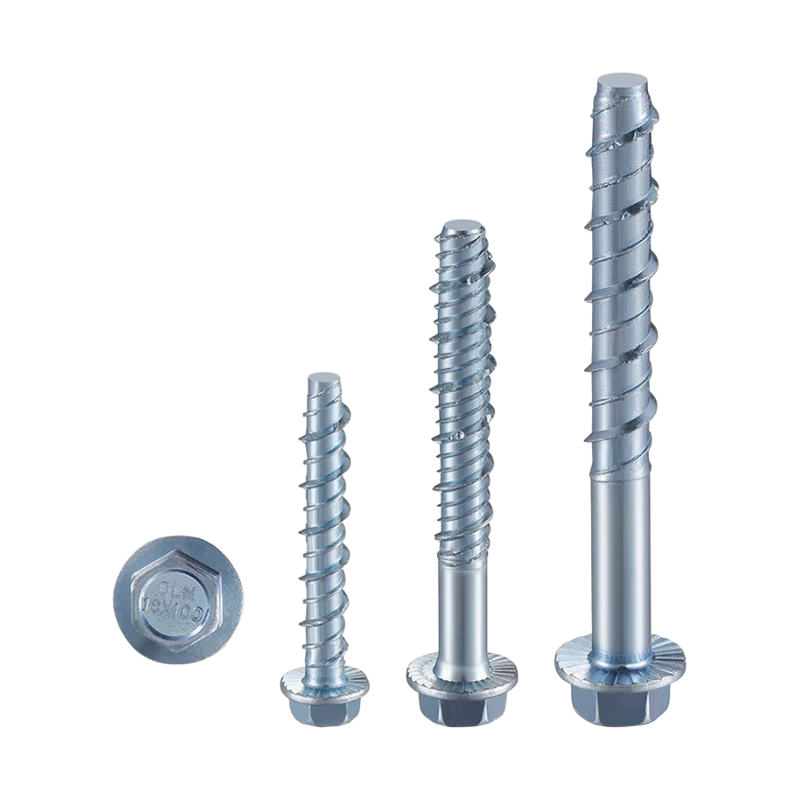 石材およびコンクリート用セルフカットコンクリートねじ これらのコンクリートセルフタッピンねじは、硬質材料に直接ねじ山を切り込むため、取り付け手順が削減され、建設施設や電力施設に適しています。次の段落では、この製品の配置に合わせて、反復可能な入荷ロット検査プロトコルの必要性を強調します。 製品を見る→
5 つのステップで実用的な検査プロトコルを構築
再現可能なプロトコルは、単一の測定よりも重要です。このシーケンスは、500 ~ 20,000 個の入荷ロットに機能します。
- ロットを開く前にサンプルサイズを定義します。 ISO 2859-1 に準拠したサンプリングにより、安全性が重要なファスナーには AQL 0.65 を使用し、一般部品には AQL 1.5 を使用します。
- まずトレーサビリティを確認してください。ロット番号、材質証明書、コーティング証明書を確認し、最上層だけでなく複数の箱からサンプルを抜き取ります。
- マーキング、亀裂、腐食、メッキの欠陥がないか、5 倍の倍率で目視チェックを実行します。
- 寸法および機械的チェックを実行します。長さについてはキャリパー、ねじのサイズについてはリングゲージ、硬度についてはロックウェル、コーティングの厚さについては磁気ゲージを使用します。
- 結果を記録して決定します。重大な欠陥がある場合はロット全体を拒否します。不適合部品を隔離し、明確な書面による報告書を添えて返送してください。
ファスナー ロットを拒否および返品する場合
サプライヤーとの意見の相違の後ではなく、箱を開ける前に拒否境界線を設定してください。
- 高力ボルトの特性クラスのマークが欠落しているか、判読できない。
- No-Go ゲージが 2 回転を超えると通過します。
- 2 つ以上のサンプルの硬度が特性クラスの範囲外です。
- コーティングの膨れ、剥離、または目に見えるベースメタルの亀裂。
- 単一ロット内の混合材料、混合ヘッド スタイル、または混合コーティング。
- 硬化した部品における水素による亀裂の手がかり。
目視検査に合格しないファスナーは決して外してはいけません。通常、再加工によりメッキやねじ山の側面が破壊され、再加工されたファスナーは新しいものより早く破損します。
ファスナー検査に関する施工業者からの最も多い質問
使用中のファスナーはどのくらいの頻度でチェックする必要がありますか?
少なくとも年に 1 回は安全性が重要な接合部を検査し、振動や屋外の湿気にさらされているものは 3 か月ごとに検査してください。張力がかかったボルト締結の場合、緩みが早い段階で起こるため、再トルクチェックはサービス開始の最初の週に最も価値があります。
ファスナーの入荷検査にはどのツールが必要ですか?
デジタル ノギス、ねじピッチ ゲージ、ゴー/ノーゴー リング ゲージ セット、ロックウェル硬度計、磁気コーティング ゲージ、トルク レンチ、5 倍拡大鏡がほぼすべての入荷ロットをカバーします。年に 1 回、長さとトルクのツールを追跡可能な標準に合わせて校正します。
検査後のボルトは再使用できますか?
腐食、ネジ山の損傷、塑性変形のあるボルトは再使用しないでください。 10.9 を超える高強度ボルトは、疲労負荷が非常に低く、ねじ山の状態が No-Go ゲージで確認されていない限り、再使用すべきではありません。
ステンレス鋼の留め具を検査するには磁石で十分ですか?
磁石は簡単な選別テストであり、完全な材料テストではありません。ほとんどの場合、オーステナイト系 SUS304 とマルテンサイト系 SUS410 を分離できますが、同じグレード内の誤った化学的性質を検出することはできません。安全性がグレードに依存する場合は、ポジティブな材料識別分光計を使用してください。